ค้นหา

คุณมีปืน เอชวีแอลพี ใหม่อยู่ในมือ ถ้วยสีสดหนึ่งถ้วย และพื้นผิวที่คุณไม่อยากทาสีใหม่ การผ่านครั้งแรกมักจะดูดี แต่การผ่านครั้งที่สองสามารถกลายเป็นรอยขาด รอยย่น และรอยแห้งและมีฝุ่นบริเวณขอบได้อย่างรวดเร็ว หากฟังดูคุ้นๆ แสดงว่าตัวปืนเองก็ไม่ค่อยมีปัญหา
ต่อไปนี้คือข้อสรุปที่ควรค่าแก่การจดจำ: เครื่องพ่นสารเคมี HVLP จะให้ความสะอาดและเสร็จสิ้นได้ก็ต่อเมื่อปัจจัยสามประการทำงานร่วมกันเท่านั้น ได้แก่ การจ่ายอากาศ ความหนืดของสี และวิธีการเคลื่อนปืน สิ่งเหล่านี้ไม่ใช่เรื่องยากที่จะทำให้ถูกต้องด้วยตัวเอง แต่การข้ามสิ่งใดสิ่งหนึ่งไปจะปรากฏขึ้นทันทีในการเคลือบผิว คู่มือนี้จะอธิบายวิธีใช้เครื่องพ่นสารเคมี HVLP ตั้งแต่การตั้งค่าไปจนถึงการทำความสะอาด พร้อมด้วยแรงกดดัน ระยะทาง การทับซ้อนกัน และลักษณะการบำรุงรักษาที่สำคัญจริงๆ
เหตุใด HVLP จึงมอบการเคลือบที่สะอาดยิ่งขึ้น
HVLP ย่อมาจาก High Volume, Low Pressure ปืนทำให้สีเป็นอะตอมโดยการดันอากาศจำนวนมากผ่านฝาครอบอากาศที่ความดันต่ำ — ประมาณ 10 psi ที่ฝาครอบ และโดยปกติจะอยู่ที่ 25–30 psi ที่ช่องอากาศเข้า กระแสลมที่นุ่มนวลและมีปริมาณสูงนั้นเป็นเหตุให้ปืน HVLP กระเด็นสีออกจากพื้นผิวได้น้อยกว่าปืนพ่นสีแบบอัดอากาศทั่วไป
การวัดที่มีประโยชน์ที่สุดที่นี่คือประสิทธิภาพการถ่ายโอน: เปอร์เซ็นต์ของการเคลือบที่ออกจากหัวฉีดและตกลงบนชิ้นงานจริงๆ ตัวเลขที่อ้างถึงโดยทั่วไปในแนวทางปฏิบัติของ EPA และอุตสาหกรรมการตกแต่งทำให้ปืนฉีดลมแบบธรรมดามีประสิทธิภาพการถ่ายโอนประมาณ 30–40% ในขณะที่ปืน HVLP ที่ปรับแต่งอย่างเหมาะสมโดยทั่วไปจะสูงถึง 65% หรือดีกว่า สำหรับตู้หรือแผงติดรถยนต์ ความแตกต่างดังกล่าวหมายถึงใช้วัสดุน้อยลง พ่นสีมากเกินไป และพื้นที่ทำงานสะอาดขึ้น
ข้อเสียคือความต้องการทางอากาศ HVLP ต้องการปริมาณอากาศที่ต่อเนื่อง หากคอมเพรสเซอร์ไม่สามารถตามทัน รูปแบบก็จะแคบลง พัดลมจะกะพริบ และพื้นผิวจะเปลี่ยนเป็นหย่อมๆ นั่นคือเหตุผลที่การจ่ายอากาศเป็นสิ่งแรกที่ต้องจัดการ
สิ่งที่คุณต้องการก่อนสเปรย์
เตรียมองค์ประกอบทั้งสี่นี้ให้พร้อมก่อนที่คุณจะผสมวัสดุใดๆ การข้ามไปข้อใดข้อหนึ่งเป็นสาเหตุที่พบบ่อยที่สุดที่ทำให้เซสชัน HVLP แรกสิ้นสุดลงด้วยการทรายซ้ำ
- การจ่ายอากาศ ปืน HVLP ที่ป้อนด้วยคอมเพรสเซอร์จะใช้ประมาณ 6–9 CFM ที่แรงดันทางเข้าที่แนะนำ คอมเพรสเซอร์จะต้องยึดเอาต์พุตนั้นไว้อย่างต่อเนื่อง และอากาศที่ส่งออกควรผ่านเครื่องแยกน้ำ/น้ำมัน ระบบ HVLP ที่ใช้กังหันมีเครื่องเป่าลมของตัวเอง ซึ่งขจัดปัญหาเกี่ยวกับคอมเพรสเซอร์โดยสิ้นเชิง
- ชุดหัวฉีดและเข็มที่ถูกต้อง ขนาดหัวฉีดโดยทั่วไปจะมีตั้งแต่ 1.0 มม. ถึง 2.5 มม. ชุดขนาด 1.3–1.4 มม. เหมาะกับสีรองพื้นรถยนต์ สีรองพื้น และสีเคลือบใส 1.7–2.0 มม. ใช้กับสีรองพื้นไม้และวัสดุที่มีความหนืดสูง
- การเตรียมสี กรองทุกสารเคลือบผ่านตัวกรองแบบตาข่ายแบบใช้แล้วทิ้งก่อนจะใส่ลงในถ้วย ควรผสมสีสององค์ประกอบให้ละเอียดและปล่อยทิ้งไว้สักครู่เพื่อขจัดอากาศ
- พื้นที่ทำงานที่มีการระบายอากาศ อนุภาคที่สเปรย์มากเกินไปจะสะสมตัวอย่างรวดเร็ว อย่างน้อยที่สุด ควรทำงานในพื้นที่ที่มีการระบายอากาศขวาง ตู้พ่นสีที่เหมาะสมจะดีกว่าสำหรับงานขนาดใหญ่
หากคุณยังคงเลือกปืน ให้มองหาทางเดินของไหลที่เป็นสแตนเลสเพื่อให้เข้ากันได้กับตัวทำละลาย ระยะเข้าถึงไกที่สะดวก และฝาครอบอากาศ เข็ม และชุดหัวฉีดที่เปลี่ยนได้ รายละเอียดเหล่านี้เป็นตัวกำหนดว่าปืนจะใช้งานได้ง่ายเพียงใดเมื่อใช้งานมานานหลายปี
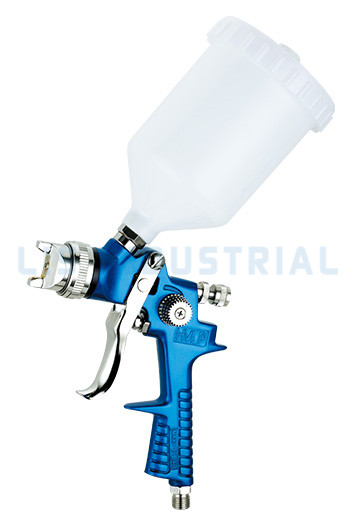
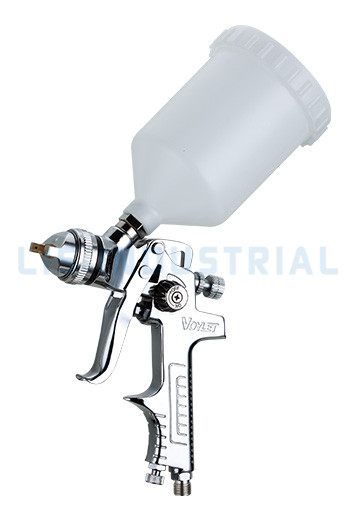
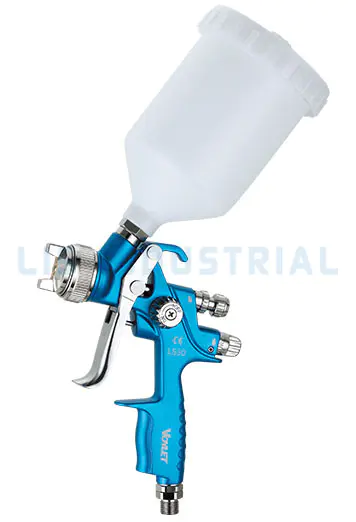 ปืนสเปรย์ป้อนแรงโน้มถ่วง Voylet LS30 ระบบลม HVLP พร้อมถ้วย 20 ออนซ์ ปืนสเปรย์ป้อนแรงโน้มถ่วง HVLP นี้มีทางเดินของเหลวที่ทำจากสแตนเลส ฝาครอบอากาศทองเหลืองชุบโครเมียม และหัวฉีดที่ปรับขนาดได้ ทำให้เป็นตัวเลือกที่ใช้งานได้จริงสำหรับงานเคลือบยานยนต์ งานไม้ และพลาสติก ดูผลิตภัณฑ์ →
การตั้งค่าเครื่องพ่นสารเคมี HVLP ของคุณ
เมื่ออุปกรณ์เข้าที่แล้ว ให้ทำตามขั้นตอนการตั้งค่าทั้งสี่นี้ตามลำดับ แต่ละขั้นตอนใช้เวลาไม่ถึงหนึ่งนาที แต่ผลรวมต่อการเสร็จสิ้นนั้นยิ่งใหญ่มาก
- เชื่อมต่อท่ออากาศและตั้งค่าแรงดันขาเข้า สำหรับปืน HVLP แบบป้อนแรงโน้มถ่วงส่วนใหญ่ เริ่มต้นที่ 25–29 psi ที่ทางเข้าปืน แรงดันฝาครอบลมจะอยู่ที่ประมาณ 10 psi หากปืนของคุณเป็นแบบแปลงหรือป้อนด้วยกังหัน ให้ปฏิบัติตามค่าที่ระบุไว้ของผู้ผลิตสำหรับปืนสเปรย์ HVLP ของคุณ
- เติมและกรองวัสดุ เทสีผ่านตะแกรงกรองลงในถ้วย สำหรับสีเคลือบแบบน้ำ ให้ค่อยๆ เทน้ำประมาณ 5-10% จนกว่าสีจะไหลออกจากแท่งกวนเป็นเส้นเรียบและต่อเนื่องกัน
- ตั้งค่าการควบคุมของเหลวและพัดลม หมุนตัวควบคุมพัดลมทวนเข็มนาฬิกาเพื่อขยายรูปแบบ หมุนตัวควบคุมของเหลวตามเข็มนาฬิกาเพื่อลดการไหลของสี เริ่มต้นด้วยการเปิดพัดลมให้กว้างและการควบคุมของเหลวเกี่ยวกับฟลัชด้วยตัวปืน
- ทดสอบเศษวัสดุ ฉีดสเปรย์ลงบนกระดาษแข็งเป็นเวลาสองวินาทีแล้วศึกษารูปแบบ รูปแบบ HVLP ที่ดีต่อสุขภาพคือวงรีสมมาตรที่มีหยดละเอียดและสม่ำเสมอ หากรูปแบบหนักบนขอบด้านหนึ่ง ฝาครอบลมสกปรกหรือตั้งค่าการไหลของของไหลสูงเกินไป
แผนภาพด้านบนระบุถึงส่วนต่างๆ ที่คุณจะปรับเปลี่ยนบ่อยที่สุด ปุ่มควบคุมของเหลวจะควบคุมปริมาตรของสี ฝาครอบอากาศจะปรับรูปร่างของพัดลม และไกปืนควรเคลื่อนที่หลังจากที่ปืนเคลื่อนที่ด้วยความเร็วคงที่แล้วเท่านั้น
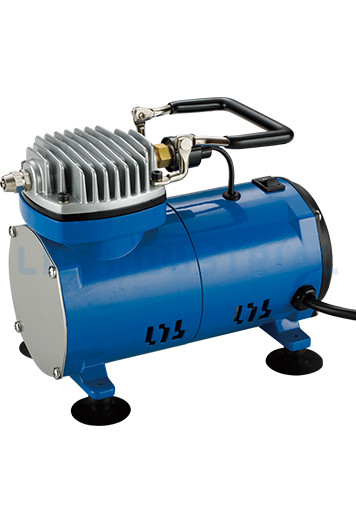 V-505 เครื่องอัดอากาศขนาดเล็กแบบแอร์บรัชแบบพกพา โดย Lis Industrial เครื่องอัดอากาศไร้น้ำมันขนาดกะทัดรัดออกแบบมาโดยเฉพาะสำหรับการพ่นสีด้วยมอเตอร์ 95 วัตต์ ปริมาตรกระบอกสูบ 0.65 CFM และขั้วต่อเกลียวแก๊ส 1/4" เหมาะสำหรับงานพ่นสีแบบพกพา ดูผลิตภัณฑ์ →
เทคนิคการพ่นที่ป้องกันข้อบกพร่อง
เทคนิคคือจุดที่ชนะหรือแพ้ ใช้ตัวเลขเฉพาะเหล่านี้ในเซสชั่นแรกของคุณแล้วคุณจะเห็นความแตกต่างทันที
- วางปืนตั้งฉากกับพื้นผิว การเอียงปืนทำให้ขอบพัดลมด้านหนึ่งวางสีมากกว่าอีกด้านหนึ่ง ทำให้เกิดแถบที่จะปรากฏเฉพาะหลังจากที่โค้ตกระพริบเท่านั้น
- ถือปืนให้ห่างจากพื้นผิว 6–8 นิ้ว (15–20 ซม.) ใกล้กว่า 6 นิ้วทำให้เกิดการวิ่ง ระยะไกลกว่า 8 นิ้วจะทำให้หยดแห้งระหว่างการบินและสร้างพื้นผิวที่หยาบและมีฝุ่น
- ทริกเกอร์ขณะเคลื่อนที่เท่านั้น เริ่มจังหวะ บีบไกปืน เคลื่อนผ่านพื้นผิว และปล่อยไกปืนก่อนที่จะเปลี่ยนทิศทาง การกระตุ้นเมื่อสิ้นสุดจังหวะเป็นสาเหตุหลักของขอบและการตกหนักที่หนักหน่วง
- ซ้อนทับกันในแต่ละรอบ 50% ให้พาสถัดไปครอบคลุมครึ่งหนึ่งของพัดลมก่อนหน้า ทำให้ฟิล์มมีความหนาสม่ำเสมอและป้องกันลายเสือและจุดบางๆ
แผนภูมิด้านบนเปรียบเทียบวิธีการเคลือบสีสองวิธี โดยไม่ทับซ้อนกัน โปรไฟล์ฟิล์มจะก่อตัวเป็นยอดเขาและหุบเขา ด้วยการทับซ้อนกัน 50% พื้นผิวจะเรียบให้มีความหนาสม่ำเสมอซึ่งสามารถแข็งตัวได้อย่างสม่ำเสมอและต้องการการขัดน้อยกว่ามาก
คำแนะนำแยกต่างหากเกี่ยวกับวิธีการจับและใช้งานปืนพ่นสีครอบคลุมตำแหน่งมือและการเคลื่อนไหวของข้อมือโดยละเอียด ซึ่งมีประโยชน์อย่างยิ่งเมื่อคุณพ่นแผงแนวตั้งเป็นครั้งแรก
ปัญหาและการแก้ไขการพ่น HVLP ทั่วไป
แม้แต่ผู้ที่เข้าเส้นชัยอย่างระมัดระวังยังมองเห็นข้อบกพร่อง สิ่งสำคัญคือการวินิจฉัยสาเหตุอย่างรวดเร็ว แทนที่จะพยายามชดเชยด้วยสีที่มากขึ้นหรือความกดดันที่มากขึ้น ตารางนี้ครอบคลุมปัญหาที่เกี่ยวข้องกับงาน HVLP ที่ล้มเหลวส่วนใหญ่
| ข้อบกพร่อง | สาเหตุทั่วไป | การดำเนินการแก้ไข |
| วิ่งและย้อย | ของเหลวไหลมากเกินไป ปืนอยู่ใกล้เกินไป ส่งผ่านช้า | ลดการไหลของของเหลว เพิ่มระยะทาง เพิ่มความเร็วจังหวะ |
| เปลือกส้ม | ความหนืดของสีสูงเกินไป ความดันการทำให้เป็นอะตอมต่ำเกินไป | ทำให้สีบางลงเล็กน้อย เพิ่มแรงดันทางเข้าขึ้น 2–3 psi |
| สเปรย์แห้ง | ปืนอยู่ไกลเกินไป ส่งเร็วเกินไป อากาศไหลเวียนสูง | ขยับเข้ามาใกล้ ช้าลง ลดแรงกดของฝาปิดลม |
| ตาปลา | การปนเปื้อนของซิลิโคน น้ำมัน หรือขี้ผึ้งบนพื้นผิว | ล้างไขมันให้สะอาด ใช้สารเติมแต่งกำจัดตาปลา |
| ถ่มน้ำลายหรือสปัตเตอร์ | อากาศติดอยู่ในท่อของเหลว ถ้วยหลวม ระดับสีต่ำ | ขันถ้วยให้แน่น ล้างเส้นวัสดุ เก็บถ้วยไว้อย่างน้อยหนึ่งในสี่ |
| รูปแบบพัดลมไม่สม่ำเสมอ | ฝาปิดช่องลมอุดตัน หัวฉีดสึก ปริมาณลมต่ำ | ทำความสะอาดฝาปิดแอร์ เปลี่ยนอะไหล่ที่สึกหรอ ตรวจเช็คคอมเพรสเซอร์ CFM |
| รูปแบบพัดลมไม่สม่ำเสมอ | ฝาปิดช่องลมอุดตัน หัวฉีดสึก ปริมาณลมต่ำ | ทำความสะอาดฝาปิดแอร์ เปลี่ยนอะไหล่ที่สึกหรอ ตรวจเช็คคอมเพรสเซอร์ CFM |
ข้อบกพร่องเหล่านี้ส่วนใหญ่มาจากตัวแปรสามประการ ได้แก่ ระยะทาง ความเร็ว และการไหลของของไหล เปลี่ยนทีละชิ้นและทดสอบอีกครั้งบนกระดาษแข็งก่อนกลับชิ้นงาน
การทำความสะอาดและบำรุงรักษา: ขั้นตอนสุดท้ายของทุกงาน
การทำความสะอาดไม่ใช่ทางเลือก ปืนที่ปล่อยสีเปียกไว้นานถึงหนึ่งชั่วโมงอาจทำให้วัสดุแห้งภายในหัวฉีด ซึ่งไม่มีตัวทำละลายใดจะขจัดออกได้หมดในภายหลัง กิจวัตรต่อไปนี้ใช้เวลาห้านาทีและปกป้องชิ้นส่วนที่มีความแม่นยำซึ่งกำหนดคุณภาพการตกแต่ง
- เทถ้วยออกแล้วล้างด้วยตัวทำละลายที่ถูกต้องทันทีหลังจากฉีดพ่น
- ถอดฝาครอบอากาศออกแล้วแช่ในตัวทำละลาย ห้ามทำความสะอาดรูฝาครอบอากาศที่มีความแม่นยำด้วยลวดหรือที่หยิบโลหะ
- เช็ดเข็ม หัวฉีด และปลายของเหลวด้วยผ้านุ่ม
- หล่อลื่นเดือยไกปืนและปลอกเข็มด้วยน้ำมันชนิดเบาหนึ่งหยด
- เก็บปืนโดยคลายเข็มของเหลวออกเล็กน้อยเพื่อลดแรงกดบนซีลบรรจุ
หากคุณสลับระหว่างสีรองพื้น สีเคลือบ และสีเคลือบใสเป็นประจำ ชุดปืนสเปรย์สำเร็จรูปจะช่วยให้คุณสามารถสลับระหว่างการตั้งค่าต่างๆ ได้โดยไม่ต้องรื้อออกทั้งหมดระหว่างงาน
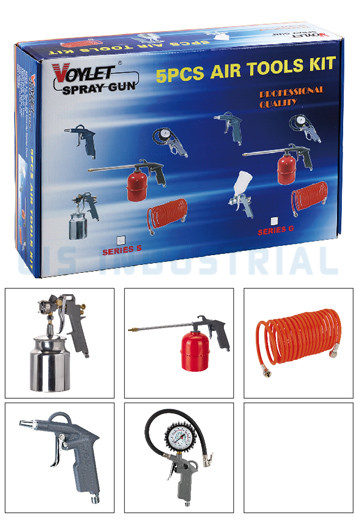 ชุดปืนสเปรย์ AK1 จาก Lis Industrial สำหรับงานเคลือบหลายชนิด ชุดปืนสเปรย์สำเร็จรูปนี้ให้การตั้งค่าที่หลากหลายสำหรับการสลับระหว่างสีรองพื้น สีเคลือบ และสีเคลือบใสโดยไม่ต้องทำความสะอาดทั้งหมด เหมาะสำหรับการใช้งานที่มีแรงดันต่ำปริมาณมากโดยมีการพ่นสีมากเกินไป ดูผลิตภัณฑ์ →
คำถามที่พบบ่อยเกี่ยวกับเครื่องพ่น HVLP
คำถามที่ 1: HVLP ย่อมาจากอะไร
ปริมาณสูง ความดันต่ำ เป็นปืนสเปรย์ที่ใช้ปริมาณอากาศสูงที่ความดันต่ำ ประมาณ 10 psi ที่ฝาลม เพื่อทำให้สีเป็นอะตอมโดยมีการพ่นทับน้อยที่สุดและมีประสิทธิภาพการถ่ายโอนสูง
คำถามที่ 2: ฉันจำเป็นต้องมีคอมเพรสเซอร์พิเศษสำหรับปืนสเปรย์ HVLP หรือไม่
ใช่ โดยทั่วไปปืน HVLP ที่ป้อนด้วยคอมเพรสเซอร์จะต้องมีการไหลเวียนของอากาศต่อเนื่องที่ 6–9 CFM ระบบ HVLP ที่ใช้กังหันมีเครื่องเป่าลมในตัวและทำงานโดยไม่ต้องใช้คอมเพรสเซอร์จากร้านค้า
คำถามที่ 3: ฉันควรตั้งแรงดันอากาศไว้ที่ปืนสเปรย์ HVLP เท่าใด
ปืน HVLP แบบป้อนแรงโน้มถ่วงส่วนใหญ่จะทำงานที่ 25–30 psi ที่ช่องอากาศเข้า ซึ่งผลิตได้ประมาณ 10 psi ที่ฝาปิด เริ่มจากต่ำและค่อยๆ เพิ่มแรงกดขณะตรวจสอบรูปแบบ
คำถามที่ 4: เหตุใดเครื่องพ่น HVLP ของฉันจึงพ่นสีออกมา
อากาศในท่อของเหลว ถ้วยป้อนที่หลวม หรือมีสีในถ้วยน้อยเกินไปอาจทำให้เกิดการคายน้ำได้ ขันถ้วยให้แน่น ล้างเส้นวัสดุ และเก็บถ้วยไว้อย่างน้อยหนึ่งในสี่
คำถามที่ 5: ฉันควรทาสีลาเท็กซ์สำหรับเครื่องพ่น HVLP ในปริมาณเท่าใด
เริ่มด้วยน้ำ 5–10% โดยปริมาตร ความหนืดขึ้นอยู่กับอุณหภูมิ ความชื้น และยี่ห้อ หากเป็นไปได้ ให้วัดด้วยถ้วยวัดความหนืดและทดสอบสเปรย์บนกระดาษแข็งก่อนเสมอ
คำถามที่ 6: ฉันจะทำความสะอาดปืนสเปรย์ HVLP หลังการใช้งานได้อย่างไร
ล้างด้วยตัวทำละลาย แช่ฝาลม เช็ดเข็มและหัวฉีด หล่อลื่นแกนไกปืน และเก็บโดยคลายเข็มออกเพื่อป้องกันซีลบรรจุภัณฑ์